गेट वाल्वों के लिए स्टेनलेस स्टील ग्रेड चयन
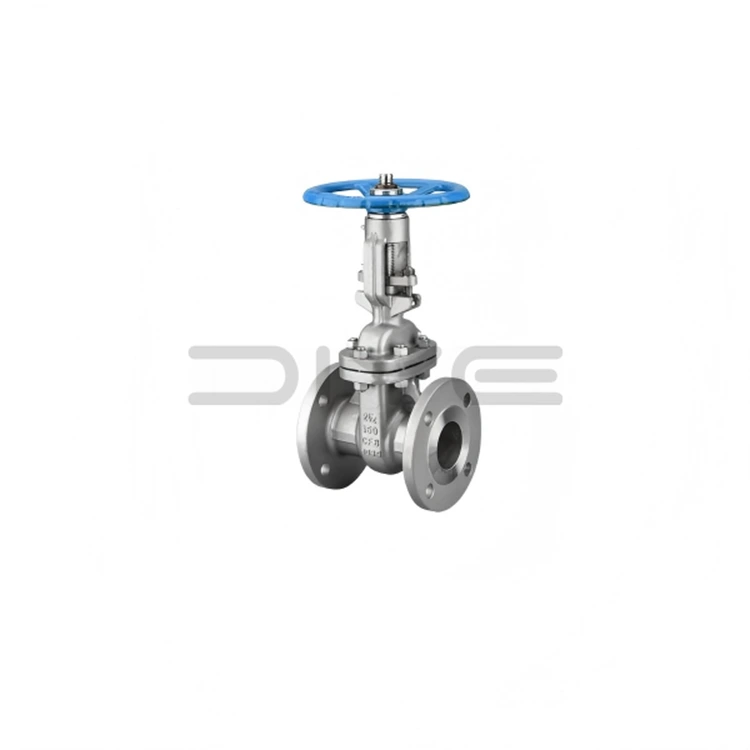
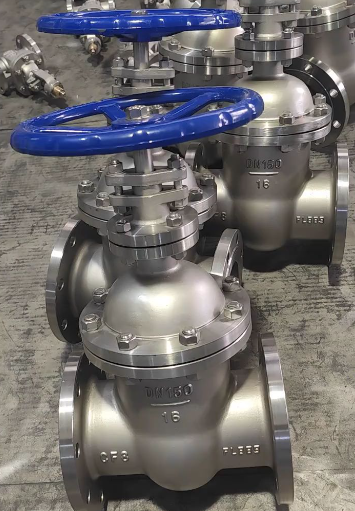
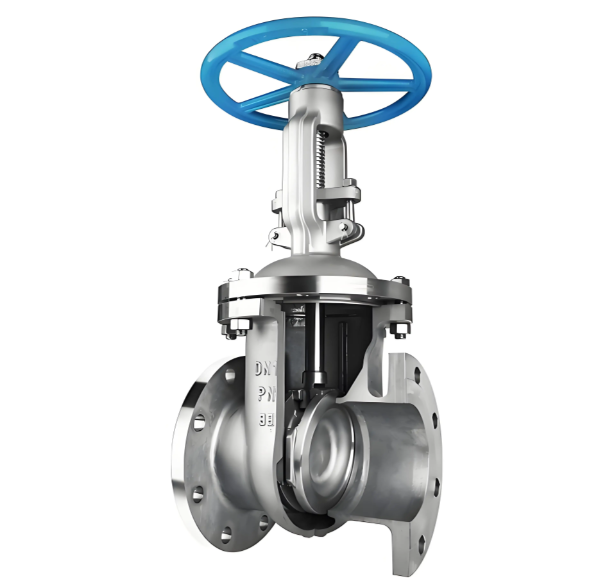
सामग्री ग्रेड चयन के लिएस्टेनलेस स्टील गेट वाल्व स्टेनलेस स्टील गेट वाल्व के लिए सामग्री ग्रेड का चयन तापमान-दबाव सेवा शर्तों के साथ मीडिया विशेषताओं द्वारा निर्धारित किया जाता है। तीन व्यापक रूप से प्रयुक्त कास्ट ग्रेड नीचे सूचीबद्ध हैं:
CF8 (304 स्टेनलेस स्टील):हल्के संक्षारक मीडिया जैसे पतला नाइट्रिक एसिड और कार्बनिक एसिड के लिए उपयुक्त। यह 400°C तक ऑपरेटिंग तापमान का सामना कर सकता है और सबसे अधिक लागत प्रभावी प्रदर्शन प्रदान करता है।
सीएफ8एम (316 स्टेनलेस स्टील):तनु सल्फ्यूरिक एसिड, फॉस्फोरिक एसिड और समुद्री जल सहित मध्यम संक्षारक सेवाओं के लिए डिज़ाइन किया गया। इसका अधिकतम ऑपरेटिंग तापमान 450°C तक पहुँच जाता है; मोलिब्डेनम मिलाने से पिटिंग संक्षारण के प्रतिरोध में काफी सुधार होता है।
CF3M (अल्ट्रा-लो-कार्बन 316L स्टेनलेस स्टील):वेल्डेड असेंबलियों के लिए पसंदीदा। इसकी कार्बन सामग्री 0.03% से नीचे रखी गई है, जो वेल्ड गर्मी से प्रभावित क्षेत्रों के भीतर अंतर-दानेदार जंग को प्रभावी ढंग से रोकती है।
विशेष परिचालन स्थितियों के लिए, वैकल्पिक ग्रेड उपलब्ध हैं:
CF8C (347 स्टेनलेस स्टील):नाइओबियम संयोजन कार्बन को स्थिर करता है और उच्च तापमान वाले अंतरग्रैनुलर संक्षारण के लिए उत्कृष्ट प्रतिरोध प्रदान करता है।
CN7M (मिश्र धातु 20):गर्म सांद्र सल्फ्यूरिक एसिड सेवा के लिए विशेष रूप से तैयार किया गया।
ग्रेड-चयन प्रक्रिया:
प्रक्रिया मीडिया के प्रकार और एकाग्रता की पुष्टि करें
उम्मीदवार ग्रेड की संक्षारण अनुकूलता को सत्यापित करने के लिए संक्षारण-प्रतिरोध पुस्तिकाएं देखें
ऑपरेटिंग तापमान और दबाव मापदंडों को परिभाषित करें
उस ग्रेड को अंतिम रूप दें जो संक्षारण और दबाव-तापमान दोनों आवश्यकताओं को पूरा करता हो
कास्टिंग और मशीनिंग की विशेषताएंस्टेनलेस स्टील गेट वाल्वस्टेनलेस स्टील गेट वाल्व के लिए कास्टिंग अभ्यास कार्बन-स्टील गेट वाल्व से काफी भिन्न होता है।
स्टेनलेस स्टील कार्बन स्टील की तुलना में कम पिघली हुई धातु की तरलता प्रदर्शित करता है। साँचे में पूरी तरह भरने के लिए डालने का तापमान 50‑80°C तक बढ़ाया जाना चाहिए; हालाँकि, अत्यधिक तापमान, मोटे अनाज की संरचना और कम यांत्रिक शक्ति का कारण बनता है।
स्टेनलेस स्टील में कार्बन स्टील की तुलना में लगभग 1.5 गुना अधिक संकोचन होता है। इसलिए गंभीर संकोचन गुहाओं को कम करने के लिए गेटिंग-सिस्टम डिज़ाइन में बड़े राइजर अनिवार्य हैं। ढलाई के दौरान सख्त सतह का पैमाना बनता है, जिससे शेक-आउट और पीसने में अधिक श्रम लगता है।
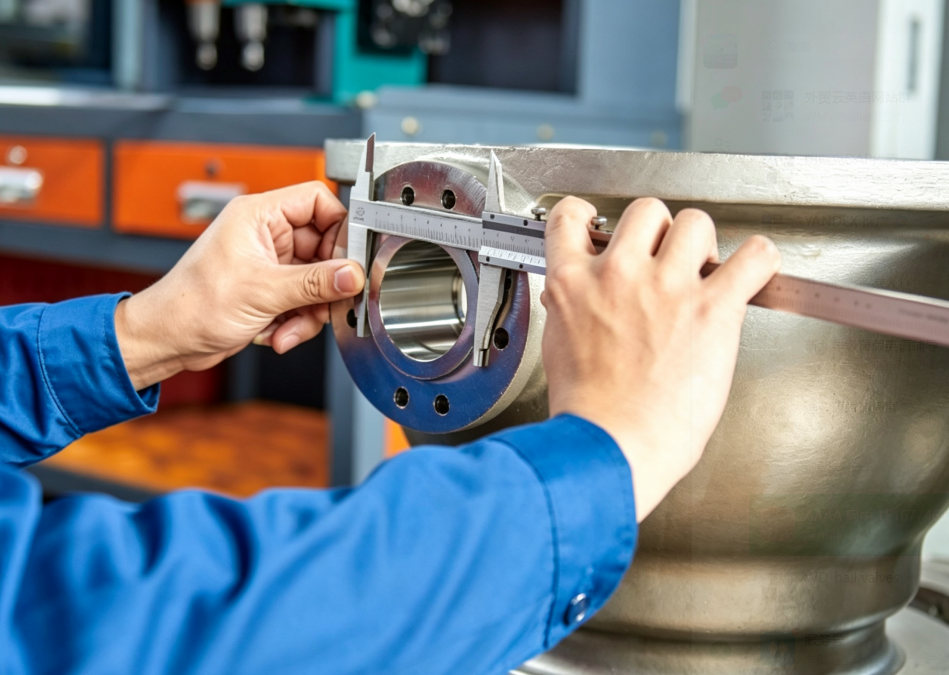
मशीनिंग संचालन में, स्टेनलेस स्टील खराब मशीनेबिलिटी और मजबूत कार्य-कठोर प्रवृत्ति प्रस्तुत करता है, जो उपकरण के घिसाव को तेज करता है। व्यावहारिक जवाबी उपायों में YG-श्रृंखला के सीमेंटेड-कार्बाइड काटने वाले उपकरणों को अपनाना, काटने की गति को कार्बन स्टील के विशिष्ट मूल्यों के 60-70% तक कम करना, और काम-कठोर सतह परतों पर उपकरण के जमा होने से बचने के लिए उच्च फ़ीड दरों को लागू करना शामिल है।
सीलिंग सतहों की सख्त सतह पर विशेष ध्यान दिया जाना चाहिए। स्टेनलेस-स्टील बेस मेटल और स्टेलाइट हार्ड-फेसिंग डिपॉजिट के बीच बेमेल थर्मल विस्तार गुणांक वेल्डिंग के बाद अवशिष्ट तनाव और घटक विरूपण को प्रेरित कर सकता है। स्टेनलेस स्टील गेट वाल्व के लिए सतह उपचार और निष्क्रियता स्टेनलेस स्टील के आंतरिक संक्षारण प्रतिरोध के बावजूद, उचित सतह परिष्करण और निष्क्रियता विश्वसनीय सेवा जीवन के लिए महत्वपूर्ण बनी हुई है।
आंतरिक सतह उपचार:
कास्टिंग स्केल और अवशिष्ट रेत को हटाने के लिए आंतरिक प्रवाह पथों को विस्फोट से साफ किया जाता है। फिर घटकों को मिश्रित नाइट्रिक-हाइड्रोफ्लोरोइक एसिड पासिवेटिंग समाधान के साथ इलाज किया जाता है। यह उपचार सतह मुक्त-लौह संदूषण को समाप्त करता है और 2-5 एनएम मोटाई की एक समान, घने क्रोमियम-ऑक्साइड निष्क्रिय फिल्म उत्पन्न करता है - मुख्य बाधा जो संक्षारण सुरक्षा प्रदान करती है।
निष्क्रियता गुणवत्ता को ब्लू-स्पॉट परीक्षण के माध्यम से मान्य किया जाता है: परीक्षण समाधान (पोटेशियम फेरिकैनाइड प्लस नाइट्रिक एसिड) सतह पर लगाया जाता है। एक उत्तीर्ण परिणाम 30 सेकंड के भीतर कोई नीला मलिनकिरण नहीं दिखाता है; नीले धब्बे अवशिष्ट मुक्त लौह संदूषण का संकेत देते हैं।
बाहरी सतह का उपचार:
आम तौर पर, स्टेनलेस-स्टील गेट वाल्वों को अच्छे वायुमंडलीय संक्षारण प्रतिरोध के कारण किसी बाहरी पेंट कोटिंग की आवश्यकता नहीं होती है। जब परियोजना विनिर्देश पेंट मार्किंग को अनिवार्य करते हैं, तो चिकनी स्टेनलेस स्टील सतहों पर खराब पेंट आसंजन को दूर करने के लिए पहले एक एपॉक्सी प्राइमर लगाया जाना चाहिए, उसके बाद टॉपकोट लगाना चाहिए।
परिवहन और भंडारण के दौरान अस्थायी सुरक्षा के लिए फ़्लैंज सीलिंग चेहरों को एंटी-रस्ट ग्रीस के साथ लेपित किया जाता है, जिससे सतह पर जंग के धब्बे से बचा जा सकता है जो सीलिंग प्रदर्शन से समझौता कर सकता है।
सम्बंधित खबर
- फोर्ज्ड स्टील गेट वाल्व क्या है और यह विश्वसनीय औद्योगिक प्रवाह नियंत्रण का समर्थन कैसे करता है?
- विश्वसनीय पाइपलाइन निस्पंदन के लिए स्टेनलेस स्टील एएनएसआई 150एलबी फ़्लैंग्ड वाई स्ट्रेनर
- स्टेनलेस स्टील बॉल वाल्व पूर्ण परीक्षण प्रक्रिया | मानक निरीक्षण एवं गुणवत्ता आश्वासन
- स्वच्छ द्रव नियंत्रण प्रणालियों के लिए स्वच्छता 3-टुकड़ा तितली वाल्व
- आधुनिक स्वच्छ द्रव प्रसंस्करण में सेनेटरी यूनियन चेक वाल्व रुझान
- टू-पीस फ्लैंज बॉल वाल्व: संरचनात्मक सिद्धांत, स्थापना नियम और अनुप्रयोग सीमाएँ
मुझे संदेश दे देना